「木材に彫刻したら焦げすぎてしまった」「設定値が分からなくて何度も失敗した」
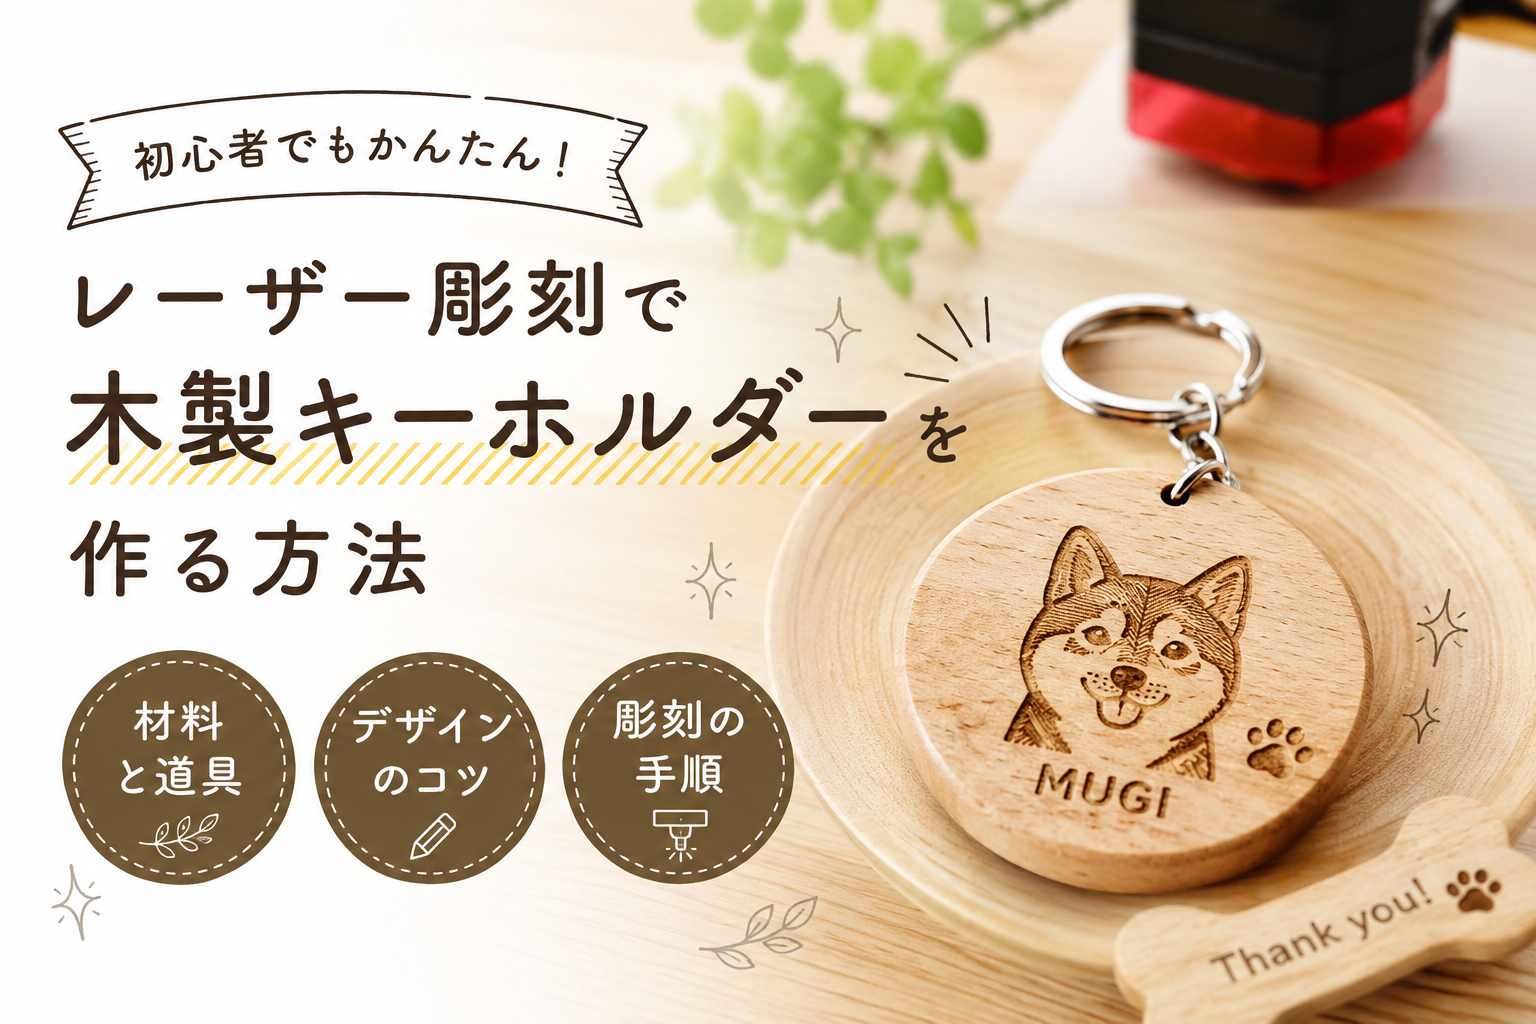
レーザー彫刻で最も多い素材が木材ですが、設定をひとつ間違えると焦げ・かすれ・深すぎる彫刻など仕上がりに大きく影響します。この記事では、木材への彫刻で失敗しないための設定値・素材選び・焦げ対策をまとめて解説します。
この記事で紹介する設定値はLaserPecker LP4・LP5を基準にしていますが、他のレーザー彫刻機にも応用できます。
この記事でわかること
- ✅ 木材の種類別おすすめ設定値(パワー・スピード)
- ✅ 焦げ・かすれを防ぐ具体的な方法
- ✅ 仕上がりをきれいにする素材選びのコツ
- ✅ 初心者がやりがちな失敗パターンと対策
📖 どのレーザーペッカーを選べばよいか気になる方は、こちらの比較記事もあわせてどうぞ。
レーザー彫刻に向いている木材の種類
木材の種類によってレーザーの通りやすさが異なり、同じ設定でも全く違う仕上がりになります。まず代表的な木材の特性を把握しましょう。
| 木材の種類 | 特性 | 難易度 | おすすめ用途 |
|---|---|---|---|
| バルサ | 非常に柔らかく軽い | ★☆☆☆☆(超簡単) | 試し彫り・工作 |
| ヒノキ・杉 | 柔らかめで彫刻しやすい | ★★☆☆☆(簡単) | キーホルダー・表札 |
| MDF(中密度繊維板) | 均質で彫刻が安定する | ★★☆☆☆(簡単) | コースター・プレート |
| 合板(ラワン・シナ) | 均質だが接着剤の影響あり | ★★★☆☆(中級) | 小物・パネル |
| パイン(松) | やや柔らかく彫刻しやすい | ★★☆☆☆(簡単) | DIY全般 |
| 桐 | 非常に柔らかく軽い | ★★☆☆☆(簡単) | 軽量小物 |
| ウォールナット | 硬めで高級感のある仕上がり | ★★★★☆(やや難) | 高級ギフト品 |
| チェリー | 硬めで美しい木目 | ★★★★☆(やや難) | アクセサリー台 |
| オーク(楢) | 硬材・深い彫刻が難しい | ★★★★★(上級) | 看板・厚板 |
初心者には「ヒノキ・MDF・パイン」がおすすめです。均質で彫刻のコントラストが出やすく、失敗が少ないです。
板を選ぶときの3つのポイント
- 均質で節がない:節や木目のムラがあると、同じ設定でも場所によって濃さが変わります。合板は均質なので初心者向きです。
- 厚みは3〜5mm:小物は3mm、強度が要る作品は5mmが扱いやすい厚みです。
- 接着剤に注意:MDFや合板は接着剤を使っているため、彫ると独特のにおいが出ます。換気をしながら使いましょう。「レーザー加工用」として売られている合板を選ぶと安心です。
また、合板ではバーチ(白樺)合板が白くて均質なため、キーホルダー・コースター・席札の定番です。公式の設定一覧にバーチの記載はないため、近いバスウッド板の値から試し彫りをして調整します。さらに、彫ったあとの煙の汚れが気になるなら、保護フィルム付きの合板を使うと、フィルムをはがすだけできれいに仕上がります。薄い板は反りやすいので、マスキングテープなどで台に固定してから彫ると、焦点がずれません。
木材設定値の基本:パワーとスピード
レーザー彫刻の仕上がりはおもに2つのパラメータで決まります。
- パワー(Power): レーザーの強さ(%で指定)。高いほど深く・濃く彫れる
- スピード(Speed): ヘッドの移動速度。遅いほどレーザーが長く当たり、深く・濃くなる
この2つは逆の関係もあります。「パワーを下げてスピードも落とす」と中程度の仕上がりになり、「パワーを上げてスピードも速くする」と素早く浅い彫刻になります。
💬 「まず中程度の設定で1回試し彫りする」が鉄則です。いきなり本番素材に高パワーをかけないようにしましょう。
LP4(10W)木材設定の目安
以下はLaserPecker LP4(10W)を使った場合の設定値目安です。機種や素材のロットによって最適値は異なるため、必ず試し彫りで調整してください。
浅い彫刻(名入れ・ロゴ)
| 素材(公式の名称) | 塗りつぶし | 線彫刻 |
|---|---|---|
| バスウッド板 | 30 / 64(2k) | 10 / 94 |
| ブラックウォールナット | 30 / 86(2k) | 50 / 95 |
| 竹 | 1 / 81(2k) | 1 / 93 |
| ブナ | 1 / 64(2k) | 1 / 91 |
| ポプラスライス | 50 / 75(2k) | 5 / 90 |
| コルクコースター | 30 / 57(1k) | 30 / 79 |
| 密度ボード(MDF) | 1 / 72(2k) | 1 / 91 |
※ LaserPecker公式の「彫刻・切断用素材設定一覧」に掲載されているLP4(青色レーザー10W)の値です(2026年9月30日確認)。数値は「パワー% / 深さ%」で、アプリの同じ項目に入力します。( )内は塗りつぶしの解像度です。公式でも目安とされているため、端材で試し彫りをして調整してください。
ヒノキ・杉・パイン・バルサ・桐は公式の一覧に記載がありません。やわらかい木材(バルサ・桐)はバスウッド板よりパワーを下げて、ヒノキ・杉・パインはバスウッド板の値から試すのがおすすめです。
深い彫刻(立体感を出したい場合)
深く彫って立体感を出したい場合は、いきなりパワーを大きく上げるより、同じ設定で繰り返し彫る(パスを増やす)方が焦げを抑えやすくなります。深く彫るほど煙も増えるので、換気を強めましょう。MDFは接着剤のにおいが出やすい点にも注意してください。
薄板の切断(3mm以下)
| 素材(公式の名称) | 線切断(パワー% / 深さ%) |
|---|---|
| バスウッド板 | 100 / 98 |
| ブラックウォールナット | 100 / 98 |
| 竹 | 50 / 100 |
| ブナ | 100 / 95 |
| 密度ボード(MDF) | 100 / 95 |
| コルクコースター | 50 / 93 |
※ LaserPecker公式の「彫刻・切断用素材設定一覧」に掲載されているLP4(青色レーザー10W)の値です(2026年9月30日確認)。数値は「パワー% / 深さ%」で、アプリの同じ項目に入力します。( )内は塗りつぶしの解像度です。公式でも目安とされているため、端材で試し彫りをして調整してください。
公式の一覧には、切断できる板の厚さは書かれていません。まずは薄い板で試し、切り抜けない場合は同じ設定で繰り返し切る(パスを増やす)方法で調整しましょう。
機種ごとの切断能力は「レーザーペッカーで切断はできる?機種別の対応素材と設定値」で比較しています。
※ 上記の値は目安です。素材の乾燥度・密度・厚みによって最適値は異なります。必ず試し彫りで確認してください。
焦げを防ぐ5つの方法
木材で最も多いトラブルが「焦げすぎ」です。特にパインや柔らかい木材は焦げやすく、仕上がりが黒ずんで見た目が悪くなります。
1. マスキングテープを貼る
木材の表面全体にマスキングテープを貼ってから彫刻すると、レーザーが当たる際の焦げが大幅に軽減されます。彫刻後にテープを剥がすだけで、周囲への焦げが防げます。
コースター・プレートなどフラットな素材に特に有効です。
2. スピードを少し上げる(パワーを下げすぎない)
パワーを下げすぎてスピードを落とすと、低出力でもレーザーが長く当たり続けて焦げる場合があります。「パワー中程度・スピードやや速め」の組み合わせで調整してみてください。
3. 複数回パスに分ける
1回で深く彫ろうとして高パワーにするより、同じ設定で2〜3回パスを繰り返す方が焦げにくく仕上がりも均質になります。切断作業では特に有効な手法です。
4. 木材の水分量を調整する
乾燥しすぎた木材は焦げやすいです。適度な湿度環境(湿度50〜60%)で保管した木材を使うと焦げにくくなります。逆に湿り気が多すぎると彫刻が薄くなります。
5. 彫刻後にサンドペーパーで磨く
軽い焦げであれば、240〜400番のサンドペーパーで軽く磨くと表面がきれいになります。彫刻部分を傷つけないよう、焦げた部分の周囲だけを磨くのがコツです。
かすれ・薄い彫刻を防ぐ方法
焦げとは逆に「彫刻が薄すぎて見えない」という悩みもあります。
原因1: パワーが低すぎる
- 解決:パワーを少しずつ上げて試し彫りする
原因2: スピードが速すぎる
- 解決:公式の設定一覧の値に近づけ、1項目ずつ少しずつ調整して試し彫りする
原因3: ピントが合っていない
- 解決:彫刻機のフォーカスを再調整する。LP4はオートフォーカス機能があるため、素材を置き直した後に再キャリブレーションを行う
原因4: 木材の色が薄い(白木・薄い合板)
- 解決:パワーを上げるか、木材の表面に軽くオイル(くるみ油など)を塗ってから彫刻すると発色が良くなる場合がある
木材の前処理・後処理でクオリティアップ
前処理:表面を滑らかにする
彫刻前に240番のサンドペーパーで軽く研磨すると、木材表面の毛羽立ちが取れ、彫刻のエッジがシャープになります。
後処理①:蜜蝋ワックスで保護
彫刻後に蜜蝋ワックスを薄く塗ると、木材の色が引き立ち、傷・汚れへの耐性が上がります。キーホルダー・コースターなど手に触れるアイテムに有効です。
後処理②:水性ニスでコーティング
屋外・高湿度環境で使う木製表札や看板には、水性ニスでコーティングすることで耐久性が大きく向上します。
後処理③:彫刻部分に色を入れる
彫刻した溝にアクリル絵の具・顔料インクを流し込んで乾かすと、彫刻部分がカラフルに仕上がります。白木×黒・白木×ゴールドなどの組み合わせがギフト品として人気です。
屋外で使う看板の防水処理は「木製看板・表札を自作する方法」で解説しています。
よくある失敗と対策まとめ
| 失敗 | 原因 | 対策 |
|---|---|---|
| 焦げすぎ | パワー高すぎ・スピード遅すぎ | マスキングテープ・複数パス・速度上げ |
| 薄すぎ | パワー低すぎ・ピントずれ | パワーアップ・フォーカス再調整 |
| ムラがある | 素材の密度差 | MDFや均質な素材に変更 |
| エッジが荒い | 素材の毛羽立ち | 事前にサンドペーパーで研磨 |
| 臭いが強い | 合板の接着剤 | 換気強化・ソリッド材に変更 |
よくある質問
Q. LP4で3mmの合板は切断できますか?
可能です。公式の設定一覧には、LP4でバスウッド板・ブナ・MDF(密度ボード)などを線切断する値(パワー100%)が掲載されています。ただし切断できる厚さは書かれていないため、薄い板から試してください。合板は接着剤の層があるため、種類によって結果が異なります。
Q. 節(ふし)がある木材に彫刻できますか?
できますが、節の部分は密度が高く焦げやすいため仕上がりにムラが出やすいです。デザイン的に節を避けるか、試し彫りで設定を確認してから進めることをおすすめします。
Q. 竹材はどうやって彫刻しますか?
竹は硬くてレーザーが通りにくいため、木材より高めのパワー設定が必要です。竹製コースター・カッティングボードへの彫刻はLP4でも可能ですが、焦げが出やすいためマスキングテープ使用をおすすめします。
Q. 木材彫刻に一番おすすめのLaserPeckerモデルは?
入門・趣味ならLP4、副業・量産ならLP5がおすすめです。どちらも木材彫刻を得意としており、Design Spaceアプリで直感的に設定できます。
まとめ:試し彫りが最大の近道
💬 木材彫刻で失敗しないための最大の秘訣は「同じ素材で必ず試し彫りをする」ことです。この記事の設定値を出発点に、1〜2回の試し彫りで自分の機体・素材に合った最適値を見つけてください。
- 素材を選ぶ:初心者はMDF・ヒノキ・パインから始める
- マスキングテープを貼る:焦げ防止の定番テクニック
- 試し彫りをする:端材でパワーとスピードを確認
- 後処理を施す:ワックス・ニス・色入れでクオリティアップ
LaserPeckerのモデル選びに迷っている方はこちらもどうぞ。
📊 機種ごとのスペック・価格・得意素材をまとめて比べるならこちら。
本記事の設定値は目安です。素材・機体の個体差があるため、必ず試し彫りでご確認ください。